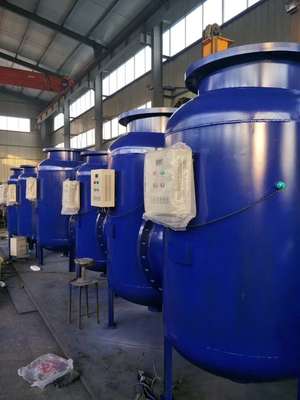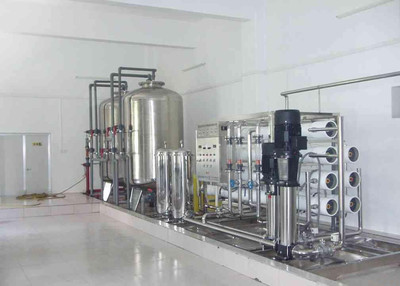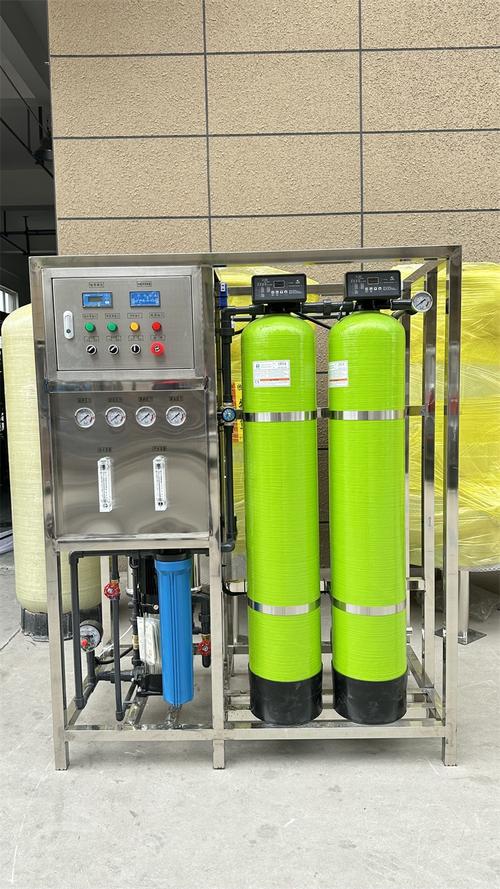
石油化工行业是国民经济的重要支柱,同时也是高耗水、高排放行业。在环保政策日趋严格和“双碳”目标背景下,水处理设备已成为石化企业稳定生产、合规排放、降本增效的关键环节。从中国产品信息库(如世界工厂网)上的供应数据来看,石油化工行业水处理设备需求持续旺盛,技术迭代明显加速。
一、石化行业对水处理设备的特殊要求
石化废水成分复杂,常含有油类、硫化物、氨氮、酚类、重金属及难降解有机物,且水质波动大、毒性强。因此,石化水处理设备必须满足耐腐蚀、抗冲击、防爆及长周期运行等基本条件。典型应用场景包括:循环冷却水处理、锅炉补给水制备、含油污水处理、碱渣废水处理、脱硫废水处理及回用水深度处理等。
二、主流水处理设备类型与选型要点
目前供应市场中,石化行业常用的水处理设备主要包括:
- 隔油与气浮设备:用于去除浮油和分散油,如API隔油池、溶气气浮机、涡凹气浮机等。选型应关注表面负荷与溶气效率。
- 生化处理设备:如A/O、A²/O、MBR、移动床生物膜反应器(MBBR)。MBR将膜分离与生物处理结合,占地小、出水水质好,适合提标改造项目。
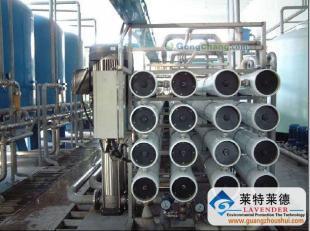
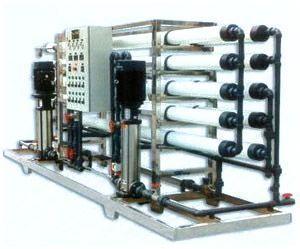
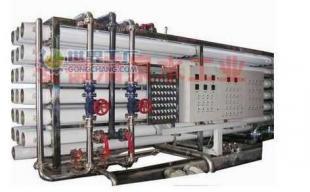
- 膜分离设备:反渗透(RO)、纳滤(NF)、超滤(UF)广泛用于脱盐和回用。石化高盐废水建议采用抗污染RO膜与高压纳滤组合。
- 高级氧化设备:臭氧催化氧化、电催化氧化、芬顿流化床等,专攻难降解COD与色度去除。
- 蒸发结晶设备:MVR蒸发器、多效蒸发器用于浓盐水零排放处理。高盐、高COD环境下需重点考虑材质选择与防垢设计。
选型时需综合水质分析报告、处理规模、排放标准、回用目标及运行成本,通过小试或中试确定最佳工艺组合,避免“一刀切”式设备匹配。
三、从环保与世界工厂网看市场供需趋势
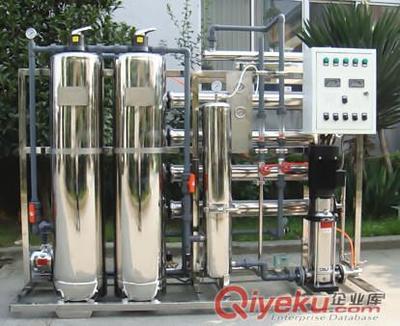
通过世界工厂网中国产品信息库搜索“石油化工水处理设备”可发现,供应企业以长三角、珠三角及环渤海地区为主,产品覆盖加药装置、过滤设备、一体化污水处理设备、中水回用设备等。采购方关注点集中在:设备材质证明(如304/316L/双相钢)、防爆认证、在线监测配套及售后响应速度。石化水处理设备呈现三大趋势:
- 模块化与撬装化:减少现场安装周期,便于老旧装置改造。
- 数字化与智能化:集成PLC、物联网传感器,实现远程监控与预测性维护,药剂消耗可降低10%~20%。
- 低碳节能:MVR、高效曝气、能量回收装置(ERD)被广泛采纳,推动吨水处理能耗下降。
四、环保合规建议
2023年起实施的《石油化学工业污染物排放标准》(GB 31571-2015)修改单及地方特别排放限值,对总氮、总磷、COD、苯系物等提出了更严要求。企业在选择水处理设备时,应评估全流程“预处理+生化+深度处理+回用”的衔接匹配,优先采用可扩容、易升级的 configurations。建议通过中国产品信息库世界工厂网对比多家供应商,索取成套技术方案与成功案例,重视水质检测、备案参数与安全认证。
五、
石油化工行业水处理设备已从“保障生产”转向“生态效益与经济效益并重”。从世界工厂网的产品供应信息看,成熟设备与专有工艺日益丰富,竞争也推动价格趋于透明。企业应以水质精准诊断为先导,围绕排放标准、回用指标与碳中和目标科学选型,并通过供应链信息库高效筛选优质制造商,为石化行业的绿色转型奠定坚实基础。