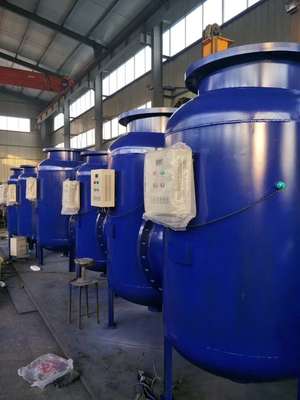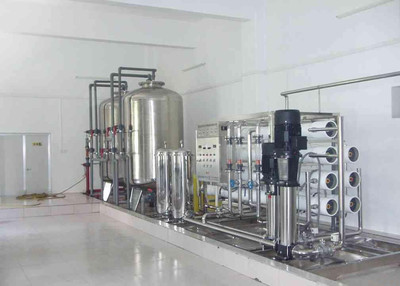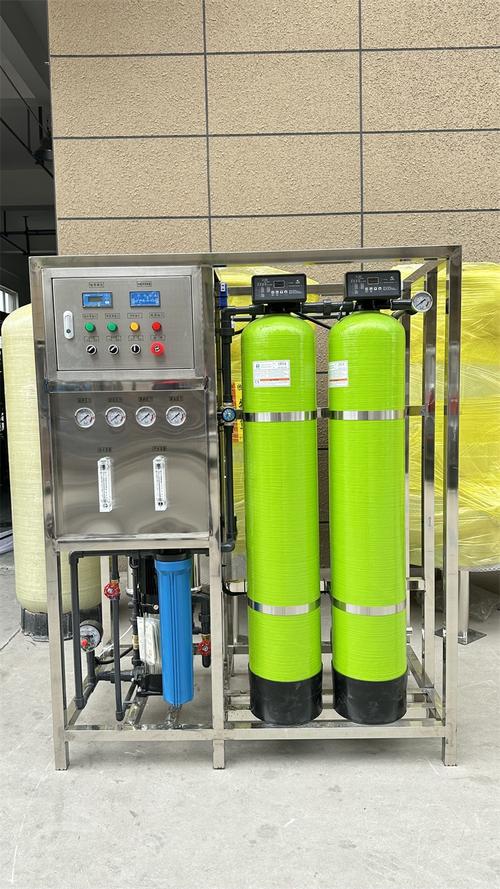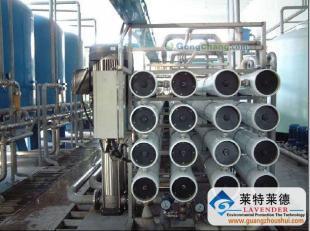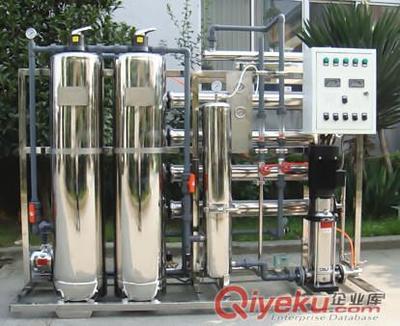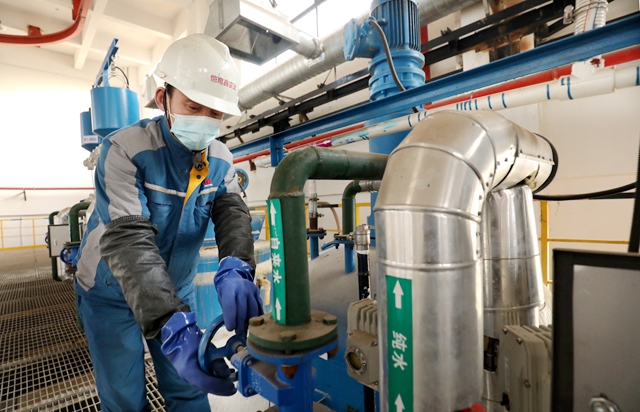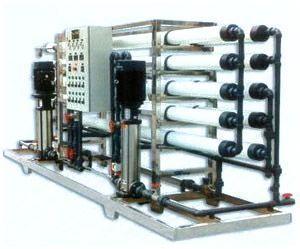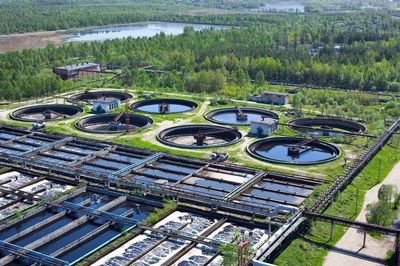
在工业生产中,水处理设备如同“肾脏”,负责净化水质、保障生产。腐蚀率高、频繁停产这两大“痛”,却让不少企业头疼不已。设备锈蚀穿孔、非计划停机不仅影响生产,还增加维护成本,甚至带来安全隐患。这些顽疾究竟该如何破解?
一、腐蚀高:找准根源,对症下药
水处理设备的腐蚀通常由三个因素引发:
- 水质侵蚀:高盐、高氯、酸碱度异常的水质会加速金属腐蚀。
- 材质选择不当:普通碳钢在含氯环境中极易生锈,若未选用不锈钢、玻璃钢或防腐涂层,腐蚀难以避免。
- 电化学腐蚀:不同金属接触形成原电池,导致阳极金属加速溶解。
对策:
- 升级材质:接触腐蚀性介质的部件优先选用双相不锈钢、PVC、PP等耐腐蚀材料。
- 添加缓蚀剂:在循环水系统中投加专用缓蚀剂,形成保护膜,降低腐蚀速率。
- 阴极保护:对大型钢制设备采用牺牲阳极或外加电流阴极保护,有效抑制电化学腐蚀。
- 定期清洗与钝化:去除污垢和生物膜,对不锈钢表面进行钝化处理,增强抗氧化能力。
二、老停产:预防为主,智能运维
设备老化、故障频繁导致停产,往往源于维护不足和缺乏预警。
对策:
- 实施预测性维护:安装传感器监测压力、流量、振动、pH值等参数,通过数据分析预测部件寿命,在故障前主动更换。
- 建立备件库存:针对易损件(如膜元件、泵密封、阀门)保持合理库存,缩短维修等待时间。
- 模块化设计:选用模块化水处理设备,故障时快速切换模块,减少停机范围。
- 定期大修与更新:制定年度大修计划,对超期服役的老旧设备坚决淘汰,引入高效节能的新机型。
三、综合管理:从“救火”到“防火”
解决痛点的根本在于转变思路:
- 全生命周期成本核算:不要只看采购价,算清能耗、药耗、维护、停产损失的总账。
- 智能运维平台:利用物联网和AI技术,实时监控设备健康状态,自动调整运行参数,实现少人值守。
- 专业维保外包:若自身技术力量不足,可委托专业水处理服务商进行托管运维,确保设备始终处于最佳状态。
面对腐蚀和停产,水处理设备的管理需要从被动抢修转向主动预防。通过耐腐蚀材料、智能监控和科学维护,完全可以将“痛”转化为“通”,保障水处理系统长期稳定运行,为企业创造更大效益。